裏波溶接で失敗しない極意|開先・電流設定とJis試験合格の秘訣
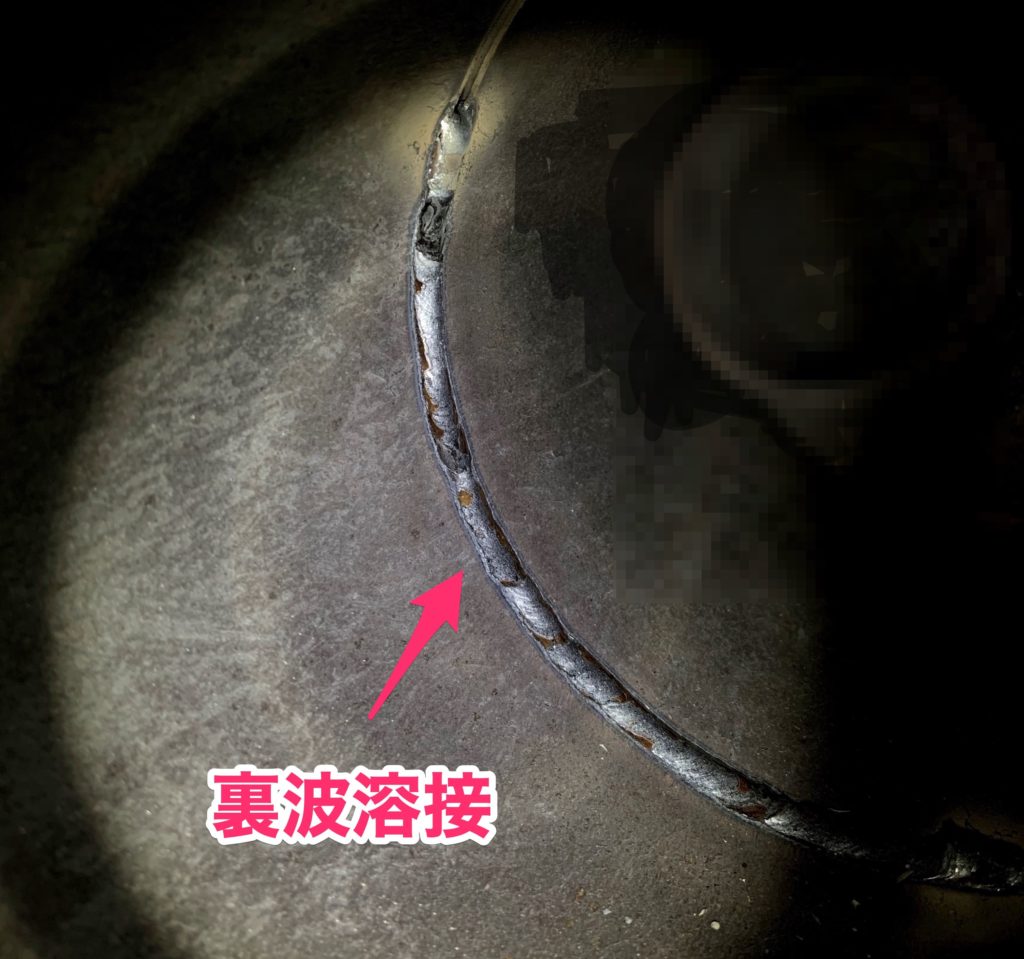
日本溶接協会(JWES)が管轄するJIS溶接技能者評価試験(JIS Z 3801・JIS Z 3821等)において、裏波溶接の合否は極めて厳格に判定されます。外観検査で不合格になれば、曲げ試験(表曲げ・裏曲げ)に進むことすらできません。
合否を分ける外観検査の評価基準と減点ポイントは以下の通りです。
- 裏ビードの余盛高さ:0.5mm以上〜2.0mm以下(2.5mmを超えると過大余盛で欠陥扱い)
- 裏ビードの幅と均一性:開先ルート幅に対して左右対称で、幅の変動が±1.0mm以内に収まっていること
- アンダーカット・溶け込み不足(未溶着):裏側ルート部の全線にわたって未溶着がないこと。軽微なアンダーカットでも深さ0.5mm以上は不合格
- ピット・ブローホール・クレーター処理:始端・終端部のクレーターに引け巣(パイプ)や割れがないこと
特に試験材(炭素鋼鋼管やSUS鋼管)で最大の落とし穴となるのが、「仮付け部(タック溶接)の乗り越え」と「継ぎ手(エンド・スタート部)」です。仮付けの両端はグラインダーでなだらかなフェザーエッジ(羽状)に削り落としておかなければ、本溶接で乗り越える際に100%溶け込み不良を起こします。始終端処理のグラインダー加工こそが、一発合格を勝ち取るための最大の防衛策です。